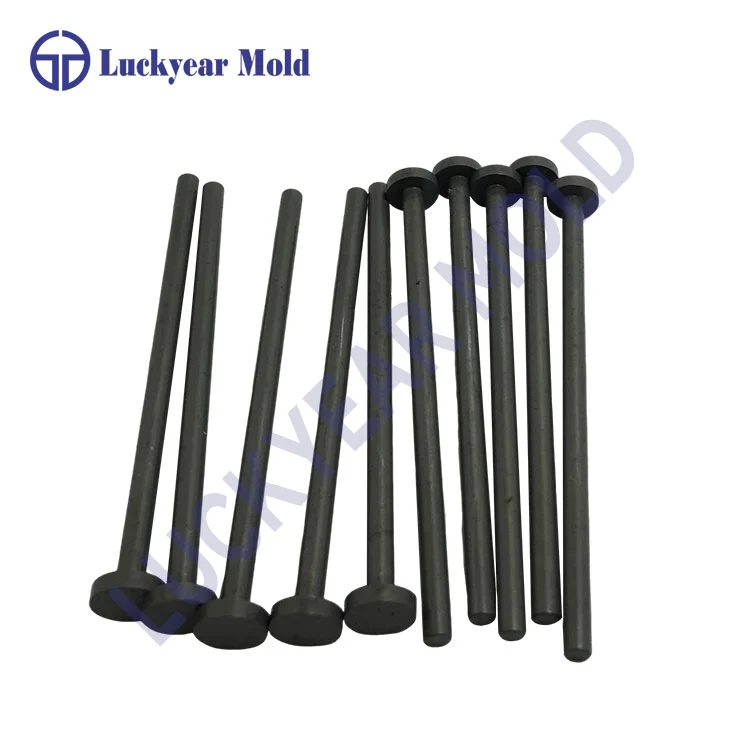
LuckyearStandardstansar med beläggninguppmärksammas när industrier ser bortom grundläggande slitstyrka och undersöker om ytbehandlingar verkligen kan förlänga verktygets livslängd i praktiska produktionsmiljöer.
I åratal har debatten kring belagda och obelagda stanskomponenter fortsatt inom precisionsform- och formindustrin. Vissa produktionsteam rapporterar betydande förbättringar efter applicering av beläggningar, medan andra ifrågasätter om påståenden om "tre gånger längre livslängd" återspeglar faktiska arbetsförhållanden eller helt enkelt reklamspråk. Svaret beror på materialval, driftsförhållanden, beläggningstyp och bearbetningsnoggrannhet.
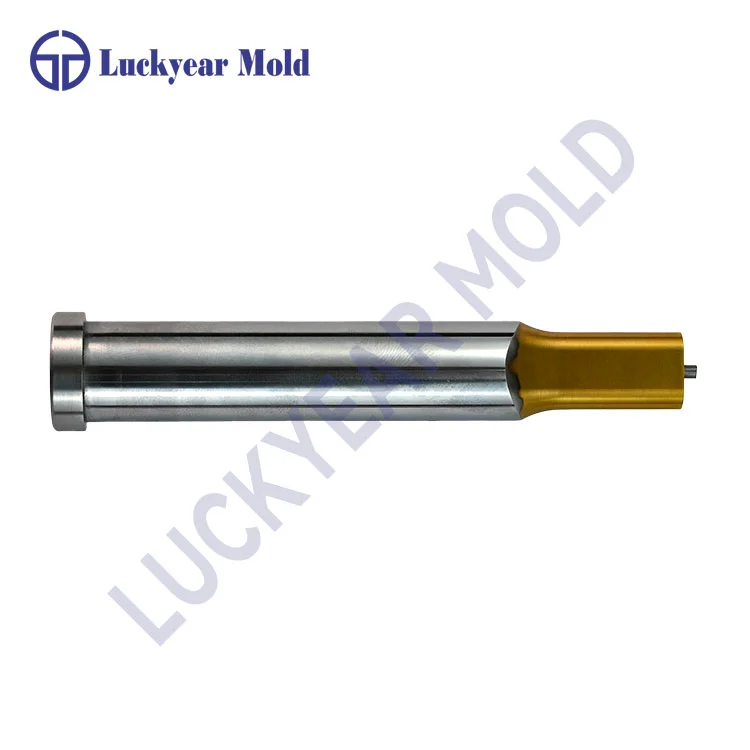
En standardstans arbetar under upprepade tryck, friktion och stötar. Under stämplingsoperationer kan även en liten mängd slitage påverka dimensionsnoggrannheten, ytkvaliteten och produktionsstabiliteten.
Huvudsyftet med en beläggning är inte att göra stansen starkare genom att lägga till ett tjockt yttre lager. Istället skapar den en skyddande yta som kan minska friktionen, förbättra motståndet mot nötning och bromsa skador orsakade av upprepad kontakt.
Vanliga beläggningsalternativ som används i precisionsverktyg inkluderar:
| Beläggningstyp | Huvudfunktion | Typiskt tillämpningsövervägande |
|---|---|---|
| TiN beläggning | Förbättrar ythårdheten och minskar friktionen | Lämplig för allmänna stämplingsförhållanden |
| TiCN beläggning | Ger högre slitstyrka | Övervägs ofta för hårdare material |
| DLC beläggning | Minskar friktionen och förbättrar ytjämnheten | Används där lägre friktion är viktig |
| CrN beläggning | Ger korrosions- och slitstyrka | Appliceras i miljöer som kräver ytstabilitet |
Beläggning ensam bestämmer dock inte livslängden. En dåligt bearbetad stans med felaktiga dimensioner kan fortfarande drabbas av tidigt misslyckande även med en avancerad beläggning.
Påståendet att standardstansar med beläggning kan hålla tre gånger längre än obelagda versioner är inte en universell regel. I vissa applikationer kan förbättringen nå denna nivå, medan skillnaden i andra kan vara mindre.
Det faktiska resultatet beror på flera faktorer:
Olika material skapar olika nivåer av stress. Aluminiumplåt, rostfritt stål och höghållfast stål producerar olika friktions- och slagförhållanden. En beläggning som fungerar bra i en applikation kanske inte ger samma förbättring i en annan.
Höghastighetsstämpling skapar mer värme och friktion. Under dessa förhållanden kan en belagd stans bibehålla sitt yttillstånd under en längre period jämfört med en obehandlad komponent.
Ytbehandling kan inte kompensera för dålig bearbetningsnoggrannhet. Stanskroppen, toleranskontrollen, värmebehandlingsprocessen och ytfinishen påverkar alla slutresultatet.
Många produktionsproblem orsakas inte av själva beläggningsfel. En närmare titt på vanliga faktorer visar varför vissa belagda stansar presterar bättre än andra.
| Prestandafaktor | Inverkan på Punch Lifetime |
|---|---|
| Basmaterialkvalitet | Bestämmer styrka och motståndskraft mot deformation |
| Bearbetningsnoggrannhet | Påverkar passningsnoggrannheten och minskar onormal stress |
| Ytbehandlingskvalitet | Påverkar friktion och slitstyrka |
| Driftsparametrar | Inkluderar hastighet, tryck och stämplingsmaterial |
| Underhållsskick | Hjälper till att upptäcka tidigt slitage innan större skada uppstår |
För precisionsformdelar är överensstämmelse mellan designkrav och faktisk bearbetning särskilt viktig. Små dimensionsfel kan skapa ojämn belastning, vilket orsakar lokalt slitage som förkortar verktygets livslängd.
Modern formutveckling involverar ofta internationellt erkända standarder, inklusive Kina GB, Japan JIS, Tyskland DIN och USA AISI specifikationer. Dessa standarder hjälper till att upprätthålla kompatibilitet och repeterbarhet mellan olika verktygssystem.
Luckyear har investerat i precisionsbearbetnings- och inspektionsutrustning, inklusive Sodick EDM-maskiner, trådskärmaskiner, CNC-svarvar, sliputrustning, Nikon-projektorer, Mitutoyo 2.5D-verktygsmikroskop, höjdmätare och hårdhetstestutrustning.
Dessa tekniker används vanligtvis för att kontrollera kritiska dimensioner, ytkvalitet och hårdhetskrav under produktion. För standardformdelar påverkar sådana detaljer om komponenter kan bibehålla stabil prestanda under upprepade cykler.
Att välja mellan belagda och obelagda stansar är inte bara en fråga om att välja det mer avancerade alternativet. Det bättre valet beror på produktionskraven.
| Jämförelseobjekt | Obelagd stans | Belagd stans |
|---|---|---|
| Initial kostnad | Vanligtvis lägre | Vanligtvis högre på grund av ytterligare behandling |
| Friktionsmotstånd | Beror främst på basmaterial | Förbättrat genomgående ytskikt |
| Lämpliga produktionsförhållanden | Allmänna tillämpningar | Högre slitage eller längre cykelkrav |
| Underhållsfrekvens | Kan kräva tidigare utbyte under krävande förhållanden | Potentiellt längre bytesintervall |
För enkla stämplingsuppgifter med begränsade produktionscykler kan en obelagd stans fortfarande uppfylla kraven. För upprepade arbeten med stora volymer kan ytbeläggning bli en praktisk metod för att minska stilleståndstider som orsakas av frekventa komponentbyten.
Diskussionen kring belagda stansar rör sig bort från enkla jämförelser av "belagda kontra obelagda." Mer uppmärksamhet ägnas nu åt hur material, bearbetningsprocesser, ytbehandlingar och arbetsförhållanden samverkar.
En beläggning kan förlänga verktygets livslängd, men förbättringen beror på om hela tillverkningsprocessen stöder tillförlitlig prestanda. Tanken på tre gånger längre livslängd bör därför utvärderas genom verkliga applikationsdata snarare än behandlas som ett fast antal.
När precisionsverktyg fortsätter att utvecklas,Standardstansar med beläggningförbli ett viktigt alternativ för att förbättra slitstyrkan och produktionsstabiliteten. Luckyear Precision Mould Parts Co., Ltd. fortsätter att fokusera på precisionskomponenter och skräddarsydda formdelar, och kombinerar tillverkningserfarenhet och inspektionskontroll för att stödja olika verktygskrav.